大舰巨炮时代的钢铁神髓:14 至 16 英寸战列舰巨炮制造全工艺
14–16 英寸舰炮的核心难点在于:炮膛内压达 300 MPa 时,单层钢管应力分布失衡,内壁拉应力先超过屈服极限而炸膛。因此全工艺围绕“预应力复合结构”展开:采用 Ni-Cr-Mo 钢,用 150–200 吨钢锭冶炼并均热退火除氢;经万吨水压机镦粗拔长、深井立式淬火;再以多层热套或钢丝缠绕两种路线施加预压;随后深孔精镗、车削药室、刻划膛线、水压自紧;最后补偿炮口下垂并校靶。钢丝缠绕周向强度高但纵向刚度不足,长倍径下跳角误差更大,故美德坚持热套法,美日后期亦转向多层热套。全装药寿命仅 250–350 发,需可更换内衬管;一门炮自炼钢至验收耗时 12–18 个月。

胡侃番茄
12 小时前本文系用户投稿,不代表机核网观点
- 大舰巨炮时代的钢铁神髓:14 至 16 英寸战列舰巨炮制造全工艺
- 大舰巨炮时代,这些巨炮代表着一个国家在重工业冶金、机械锻造与精密加工的极限水准,是国家综合国力的终极展现。此处说明的制造流程主要奠基于二战前的工业体系;近代虽有更新技术诞生,但人类已不再生产如此规模的重型舰炮。 主炮发射瞬间,炮膛内需承受超过 3,000 kg/cm²(约 300 MPa)的剧烈气压与数千度高温。根据材料力学厚壁圆筒的拉梅公式(Lamé's Equations),单层钢管受内压时应力分布极不均匀——管壁最内侧承受的环向拉应力最大,外壁则未能有效分担。任何单层厚钢管都会因内壁拉力超过屈服极限而炸膛。因此,历史上的制造工艺核心在于“预应力复合结构”——藉由外层材料向内紧箍,使内层炮管平时处于“受压”状态,发射时刚好抵销火药燃气的向外张力。
二战时期英、美、日、德、意等海军强国制造 14 至 16 英寸主炮的完整工艺流程如下:
1. 特种合金钢冶炼与超大钢锭铸造
炮钢普遍采用高纯度镍铬钼钢(Ni-Cr-Mo 钢),具备极高抗拉强度(800–1,000 MPa 以上)、优异的耐疲劳极限与冲击韧性。铸造单根炮管所需的钢锭往往重达 150 至 200 吨以上。 为了防止钢液在冷却凝固时产生气孔、裂纹或杂质偏析,铸造时需使用耐火材料保温帽口。由于二战前尚未普及真空脱气技术,工厂高度依赖大型酸性平炉或电弧炉进行高标准精炼,钢锭脱模后需进行耗时数周的长时间高温均热与极慢速退火,彻底扩散并剔除易导致白点裂纹的氢气,确保内部组织致密均质。
2. 万吨级水压机锻造与深井立式淬火
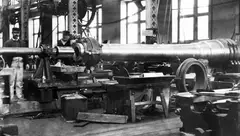
铸态钢锭组织粗大脆弱,需在均热炉中加热至 1,200°C 左右,移至 8,000 至 15,000 吨级的自由锻水压机下反复进行“镦粗”(压扁消除缩孔)与“拔长”(延展拉长成圆柱棒料)。随后利用巨大芯棒从中心热冲出初级通孔,使金属纤维流线沿着炮管轴向自然分布。 为防止近 20 米的长身管在热处理时因自重弯曲,粗加工后的各管件会吊入深达 25 至 30 米的垂直立式加热井中加热,再垂直沉入巨型立式淬火油槽完成调质处理。
3. 预应力复合构建:热套法 vs. 钢丝缠绕法
在制造中层承压结构时,历史上存在两大主流:
路线 A:多层身管热套法(Built-up Construction / Shrinkage) 代表国家:美国海军(后期)、德国海军。 步骤:将炮身分解为多个同心圆筒——A 管(内衬管)、B 管(夹套)、C 管(外套筒)及炮尾厚套。外管内径精准加工至略小于内管外径(过盈配合,差几千分之几英寸)。将外筒吊入深井立式炉加热至 300°C–400°C 膨胀,内管保持常温,天车将外筒垂直套入内管外围,完全就位后,以环状冷却水自下而上均匀喷淋冷却收缩,死死抱紧内管产生强大预压应力。
路线 B:钢丝缠绕法(Wire-Wound Construction) 代表国家:英国皇家海军、日本海军前期至中期(如长门级 41 厘米炮初期设计)。 步骤:在 A 管外壁利用特制绕线车床,以数吨张力层层密绕断面为矩形的高强度冷拔碳素钢丝(总长超过上百公里),最后再将保护性外套筒(Jacket)热套在钢丝层外。
两种路线的差异:钢丝缠绕法虽具备极佳的周向(抗膛压)强度,但“纵向轴向刚度”较差。数十层钢丝无法像整块厚钢套筒那样提供纵向刚性支撑,导致长倍径(45–50 倍径)时身管自重下垂(Droop)更严重、发射跳角误差较大。这也是美德坚持全热套法,且美日后期舰炮全面转向多层热套结构的主因。
4. 贯通深孔精镗、外形阶梯车削与药室成型
热套复合后的整体身管,安装于长达 30 至 40 米的卧式深孔镗床上,炮管低速旋转,高刚性刀杆缓慢进给,在大量切削油冷却下进行贯通精镗,中心公差需控制在毫米级以内。 随后外部车削出从炮尾向炮口逐渐收细的阶梯锥度以减重。后端则精密切削出锥形药室(Chamber)与坡膛,并在炮尾端面加工出断隔螺纹槽,安装韦林式阶梯断隔螺纹炮闩(Welin breech block)与纯铜/变形材料闭气垫,以彻底封堵发射瞬间数千大气压的超高压燃气。
5. 灵魂工序:刻划“膛线”(Rifling)
内孔与药室精修完成后,进入最后的膛线加工: 拉膛机床作业:利用数十米长的专用长轴与具备微调机构的刮刀头(Rifling Head),在螺旋导轨带动下往复走刀数千次,每次仅切下不到 0.01 毫米的切屑,精密刻划出深度均匀的数十条膛线沟槽(如长门级 41 厘米炮为 90 条右旋膛线)。 等齐膛线 vs. 渐速膛线:等齐膛线缠度全程一致,加工相对单纯,但弹丸入膛时瞬间剪切冲击极大;渐速膛线则由炮尾处的极缓缠度(如 1/50 径长一转)向炮口渐变加速至 1/30 径长一转,使重达上吨的穿甲弹旋转加速度更平缓,显著减缓内膛磨损。
6. 自紧工艺与可更换内衬管(Loose Liner)
巨型主炮全装药发射寿命仅约 250 至 350 发。为避免整门炮报废,后期炮身多采锥度过盈配合的可更换内衬管设计,磨损后可由工厂液压机整根顶出换新。美军在二战后期(如衣阿华级 16 英寸 50 倍径 Mark 7)引入了水压自紧技术(Autofrettage),在单管内部施加上千大气压超高水压使其内壁塑性形变、卸压后自然回弹产生预应力。但对于 16 英寸级巨炮,自紧法主要是作为多层热套结构的“辅助强化工艺”,外部依然保留了多段夹套与锁紧环结构。
7. 身管自重下垂校正与最终交验
一根长达 18 至 20 米、重达上百吨的巨型悬臂梁炮身,装在炮塔仰角架上时,炮口仅凭自重就会产生数厘米的自然下垂(Droop),日照单侧温差亦会引发微量侧向弯曲。造炮技师在设计与镗孔时便需预先计算刚度模数,配备专门的“炮口下垂校准仪(Boresighting)”,并由射控计算机自动补偿初速与弹道偏移。 一门 14 到 16 英寸主力舰巨炮从炼钢至射击验收,需耗时 12 至 18 个月,是工业文明黄金时期机械工程技术的终极结晶。


评论区
共 条评论热门最新